
 sk
Get Free Quote 

Spôsoby pripojenia HDPE potrubia: fúzia na tupo, elektrofúzia a prechody
Správy z priemyslu-HDPE si vydobyl svoje miesto v podzemných vodovodných potrubiach, kanalizačných rozvodoch a priemyselných procesných linkách, pretože je pevný, flexibilný a chemicky odolný. Každá z týchto výhod však závisí od kĺbov. Dobre vyrobený tavný spoj sa stáva silnejším ako samotná stena potrubia; náhly únik sa stáva prvým únikom, o ktorom po zasypaní počujete. Nasleduje podrobný pohľad na spôsoby pripojenia HDPE rúrok, detaily, ktoré rozhodujú o tom, či spoj drží, a čo robiť, keď HDPE musí spĺňať PPR, PVC alebo kov. Poznámky čerpajú z našich vlastných výrobných a projektových skúseností v spoločnosti Suban, kde vyrábame rúry a tvarovky od roku 2003.
Pred výberom metódy si prečítajte fajku
Tri čísla rozhodujú takmer o všetkom o spojení: vonkajší priemer, DR (rozmerový pomer) a kvalita polyetylénu. DR je vonkajší priemer delený hrúbkou steny, takže nižší DR znamená hrubšiu stenu a vyššiu tlakovú triedu. V PE100 pristáva DR 11 okolo PN 16, DR 17 okolo PN 10 a DR 26 pri PN 6 pre vodnú službu. Hrúbka steny určuje aj čas ohrevu a chladenia – 250 mm rúra DR 17 potrebuje oveľa dlhší čas na namáčanie a chladenie ako 63 mm špirála DR 11 z toho istého obchodu.
Priraďte metódu k dimenzii a lokalite. Tupé zváranie pokrýva väčšinu priemerov od približne 63 mm vyššie, hrdlové zváranie zvládne prácu s malými otvormi až do 63 mm, elektrické zváranie je vhodné pre tesné výkopy a spoje a mechanické armatúry slúžia na obslužné vedenia a pripojenia zariadení. Nikdy neznižujte kĺb potichu: ak sa kompresná armatúra dostane na vedenie PN 16, samotná armatúra musí byť na to dimenzovaná.
Štyri jadrové spôsoby pripojenia HDPE potrubia
Fúzia zadku
Metóda ťažného koňa. Dva konce rúr sú otočené do štvorca, zahrievajú sa na ohrievacom nástroji na približne 200 až 220 stupňov Celzia, potom sa pritlačia k sebe a držia, kým sa nevytvorí dvojitá guľôčka a nevychladne. Správne vykonaný spoj je homogénny - žiadne tesnenie, žiadna vložka, žiadny tretí materiál, ktorý by mohol zlyhať. Chce to poriadny fúzny stroj, čisté podmienky a posádku, ktorá rešpektuje čas chladenia.
Elektrofúzia
Elektrofúzna armatúra nesie vo svojej objímke odporovú cievku. Zváracia skrinka aplikuje definované napätie a čas, čím roztaví vývrt armatúry a povrch rúry do jedného telesa. Je to ideálna voľba tam, kde sa tavný stroj nezmestí, na opravu rukávov a na viazanie na existujúce linky. Príprava povrchu je tu dôležitejšia ako kdekoľvek inde: oškrabte, vyčistite a označte skôr, ako začnete s napájaním.
Fúzia zásuvky
Pri malých priemeroch ohrieva ručný vykurovací nástroj s vonkajším a vonkajším hrdlom súčasne koniec rúry a hrdlo tvarovky. Je rýchly, lacný a spoľahlivý do cca 63 mm, čo ho robí bežným na obslužných linkách, závlahách a rozvodoch malých vrtov.
Mechanické a kompresné armatúry
Kompresné armatúry sa spoliehajú na vložkovú výstuž a elastomérové tesnenie, zatiaľ čo prírubové adaptéry pripevňujú HDPE k čerpadlám, ventilom a iným materiálom. Sú rýchle a demontovateľné, ale zavádzajú do linky iný materiál a vo všeobecnosti majú nižšie hodnotenie ako potrubie. Používajte ich tam, kde to dovoľuje ich hodnotenie, nie pohodlie.
| Metóda | Typický priemer | Tlaková schopnosť | Najlepšie sa používa na |
|---|---|---|---|
| Fúzia zadku | 63 mm a viac | Plné hodnotenie potrubia | Sieť, sila, dlhé jazdy |
| Elektrofúzia | 20 až 800 mm | Úplné hodnotenie armatúry | Tesné zákopy, opravy, viazania |
| Fúzia zásuvky | 20 až 63 mm | Úplné hodnotenie armatúry | Malý vrt vody a zavlažovanie |
| Kompresia | 20 až 63 mm | Zvyčajne pod menovitým hodnotením potrubia | Servisné linky, merače, brigády |
| Prírubový adaptér | Akékoľvek, so správnym čapom | Závisí od tesnenia a skrutiek | Čerpadlá, ventily, zariadenia |
Praktická sekvencia fúzie zadku
Rozdiel medzi päťdesiatročným jointom a spätným volaním zvyčajne spočíva v niekoľkých zvykoch. Pracovná postupnosť vyzerá takto:
- Upevnite oba konce, skontrolujte zarovnanie a vyčistite potrubie od nečistôt, oleja a vody.
- Otočte oba konce, kým žetóny nebudú súvislé a plochy štvorcové.
- Spojte konce a skontrolujte medzeru a odsadenie; viditeľný nesúlad znamená opätovné upnutie pred zahriatím.
- Zahrejte na teplotu špecifikovanú pre triedu a hrúbku steny a počkajte, kým guľôčka nedosiahne požadovanú veľkosť.
- Ohrievač vytiahnite a uzavrite konce do doby otvorenia stanovenej výrobcom stroja - váhajte a povrch zoxiduje.
- Vytvorte spojovú lištu pri špecifikovanom tlaku a potom ju nechajte na pokoji.
- Ochlaďte pod tlakom - spravidla najmenej jednu minútu na milimeter hrúbky steny, v chladnom počasí dlhšie.
- Skontrolujte lem: rovnomerný, prevalený na oboch stranách, bez dutín a bez viditeľnej spojovacej línie.
Kde pripojenia HDPE zvyčajne zlyhávajú
- Nečistota, vlhkosť alebo olejový film na zohriatom povrchu, ktorý je najčastejšou príčinou krehkého studeného spoja.
- Teplota ohrievača mimo okna alebo doska ohrievača, ktorá nebola vyčistená medzi spojmi.
- Nezhodná hrúbka DR alebo steny medzi dvoma spájanými rúrami.
- Chladenie bolo prerušené, pretože posádka zákopu čaká.
- Prítlačné matice sú príliš utiahnuté, čím sa rozštiepi vložka, alebo je výstuha vložky úplne vynechaná.
- Žiadna tolerancia pre tepelný pohyb, takže zakopané vedenie sa pri ochladzovaní ťahá za mechanický spoj.
Spájanie HDPE k PPR, PVC a kovu
Prechody sú miestom, kde sa objavuje najviac netesností, jednoducho preto, že sa na jednom mieste stretávajú dva materiály s rôznou tuhosťou, rozťažnosťou a teplotnými limitmi. Tri spoľahlivé možnosti sú prírubový adaptér (najrobustnejší a najfunkčnejší), závitová prechodová armatúra s kovovým alebo vystuženým plastovým závitom a kompresný adaptér pre menšie servisné vedenia. Či už si vyberiete, podoprite potrubie na oboch stranách prechodu, aby spoj nikdy neniesol ohybové zaťaženie.
HDPE na PPR na prívode vody
Spoločné usporiadanie prináša do budovy rozvod z HDPE a prepína sa na PPR pre vnútorné stúpačky a rozvody, pretože PPR zvláda horúcu vodu a tavné spoje sa dajú ľahko vyrobiť vo vnútri výrobnej miestnosti. Prechod si vyžaduje skôr účelový adaptér PE-na-PPR než hŕstku nezhodných závitov.
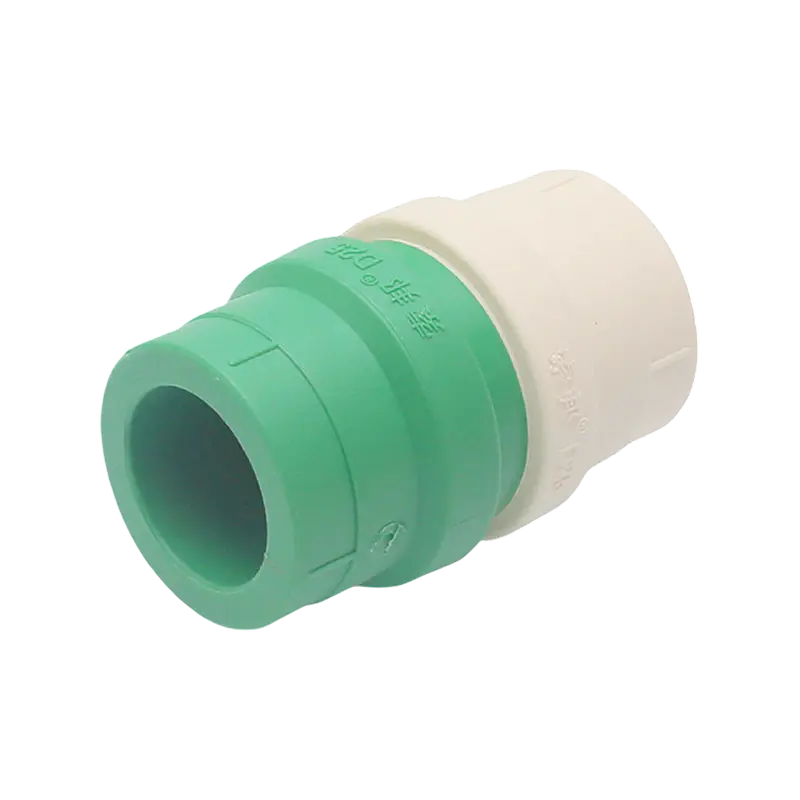
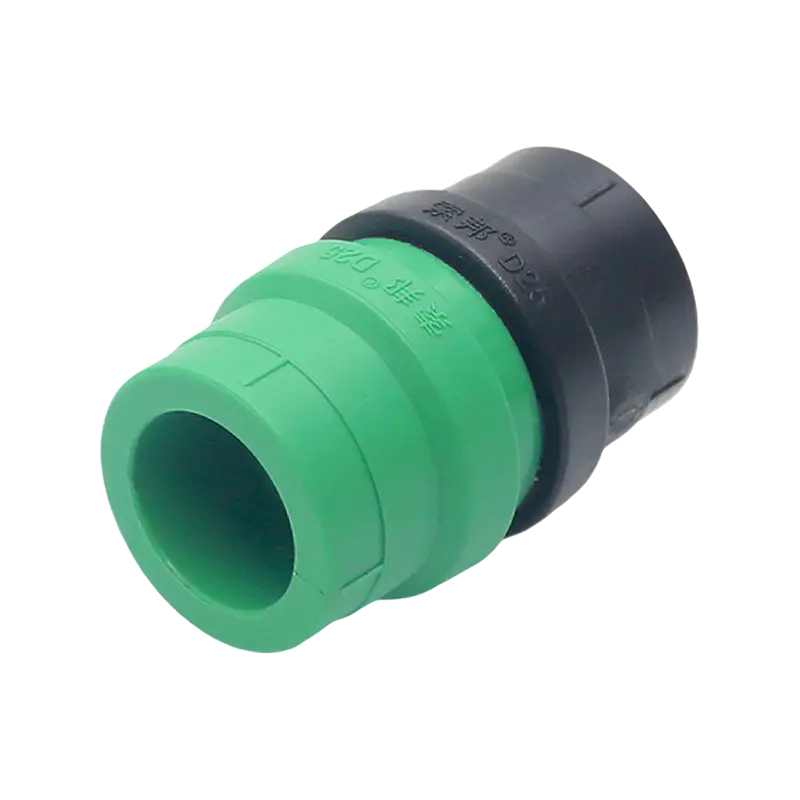
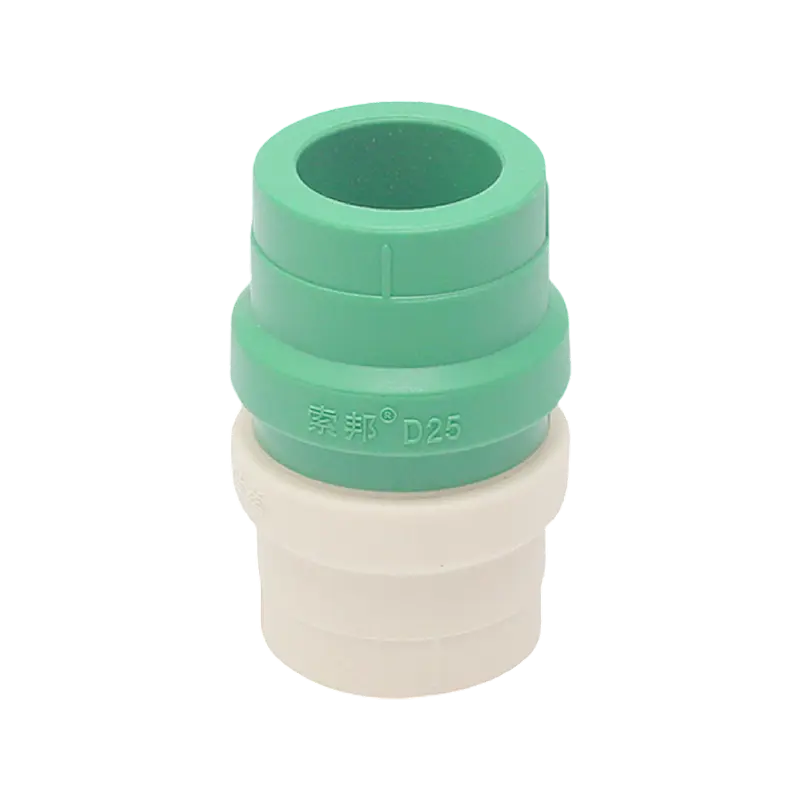 PPR-PE D25 potrubný adaptér pre prechody z PE na PPR D25 tavná PPR tvarovka pre účelové prestavby z PE na PPR, dimenzovaná tak, aby zodpovedala PE servisným linkám a stúpačkám PPR. Zobraziť produkt →
Dimenzujte adaptér tak, aby zodpovedal servisnej linke PE aj stúpačke PPR a aby bol prechod prístupný všade, kde to umožňuje špecifikácia.
HDPE až PVC na drenáži
Pod zemou sa HDPE zemina a kanalizačné potrubia často stretávajú s PVC komínom alebo inšpekčnou komorou na stavebnej linke. Flexibilný konektor v tejto polohe absorbuje malé uhlové rozdiely a tepelné pohyby a šetrí tím na stavbe od snahy presvedčiť dve pevné rúry, aby sa zarovnali pomocou cementu rozpúšťadla.
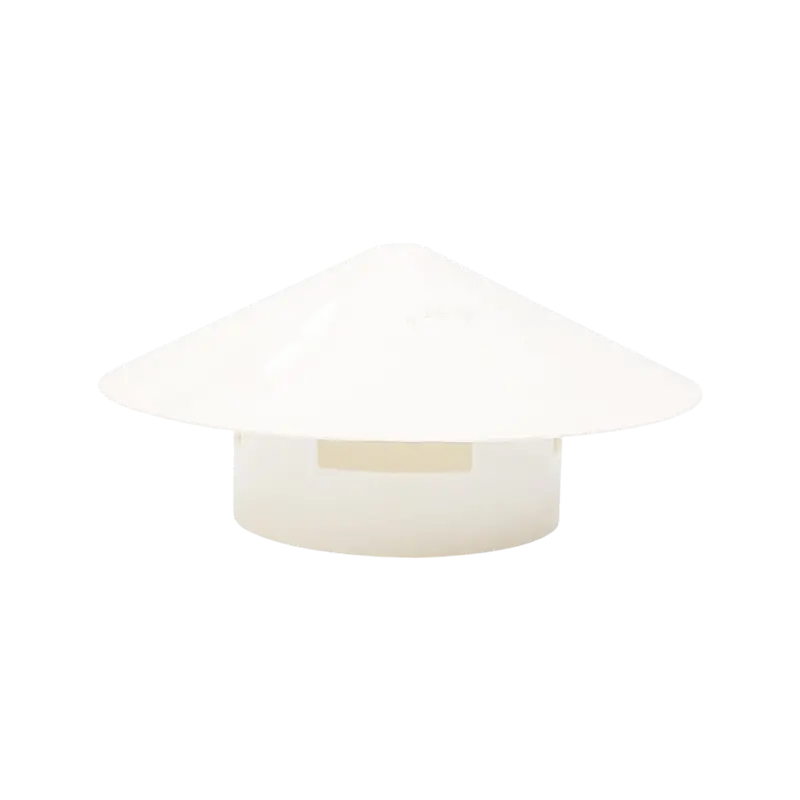 PVC otočný flexibilný konektor s rovným kolenom pre drenážne pripojenie Otočný PVC drenážny konektor dostupný v D75, D110 a D160, vhodný na flexibilné zarovnanie tam, kde sa HDPE pôdne línie stretávajú s PVC stohmi. Zobraziť produkt →
Ak je prechod zakopaný, chráňte kovové komponenty a uistite sa, že hodnota konektora zodpovedá odvodňovacej povinnosti.
HDPE na kov
Mosadzné alebo bronzové prechodové armatúry sú obvyklou odpoveďou na čerpadlách, vodomeroch a nádržiach. Použite vhodný tesniaci prostriedok na závity, izolujte rozdielne kovy tam, kde to vyžaduje špecifikácia, a utiahnite príruby v krížovom vzore na uvedený krútiaci moment, a nie na „dostatočné utiahnutie“.
Zakopané línie, pohyb a testovanie
HDPE sa pohybuje. Jeho koeficient tepelnej rozťažnosti je niekoľkonásobne vyšší ako u ocele, takže linka inštalovaná v chladných ranných hodinách sa pokúsi do popoludnia skrátiť. Dlhé dráhy položte jemným hadom, umožnite pohyb na mechanických spojoch a zabrzdite prírubové spoje na čerpadlách a ventiloch, kde má ťah kam ísť.
Príprava výkopu je dôležitá rovnako ako samotný kĺb. Rúru uložte na jemný materiál bez ostrých kameňov, hĺbku krytu udržujte v súlade s dizajnom a kompaktnú bočnú výplň pred hlavným zásypom. náš Návod na inštaláciu HDPE drenážneho potrubia sa podrobnejšie zaoberá podstielkou, hĺbkou krytu a mrazom.
Tlakový test pred zásypom všade tam, kde to špecifikácia umožňuje, zvyčajne pri 1,5-násobku projektovaného tlaku so zaznamenaným časom zdržania a zaznamenávajte polohu každého spoja. Keď si niečo neskôr vyžaduje pozornosť, spoločný register premení deň kopania na hodinu vykopávok.
Spolupráca s dodávateľom, ktorý vidí celý rad
Suban, prevádzkovaný spoločnosťou Shanghai Pilsa Pipe Industry Co., Ltd., vyrába potrubia a tvarovky od roku 2003 s výrobnými základňami v Šanghaji a Zhoukou, Henan. Náš sortiment zahŕňa PPR vodovodné systémy, PVC drenážne a elektrické rozvody a PE-RT podlahové kúrenie, popri HDPE drenážnej rúre a dvojstennej vlnitej rúre. Exportné skúsenosti vo viac ako 20 krajinách a CE certifikácia podporujú dokumentačnú stránku medzinárodných projektov.
Ak zostavujete zoznam liniek, ktorý kombinuje HDPE rozvody s PPR stúpačkami alebo PVC drenážou, pošlite nášmu tímu podrobnosti a my potvrdíme zodpovedajúce kovania, veľkosti a hodnotenia. Vytriedenie vo fáze cenovej ponuky je takmer vždy rýchlejšie ako vytriedenie na mieste.
Náš produkt //
Odporúčať produkty
 +86-13801995968
 +86-18017886575

 č. 366, Lane 6995, Puxing Road, okres Fengxian, Šanghaj
Autorské práva © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.